1��、開機(jī)前準(zhǔn)備
先對(duì)設(shè)備整體做全面檢查��,確認(rèn)刮板組件����、傳動(dòng)系統(tǒng)�����、密封部位狀態(tài)完好��,各連接管路無松動(dòng)�����、無滲漏隱患���。提前完成物料預(yù)處理,過濾去除其中的固體雜質(zhì)�����,避免顆?����?伟寤蚰p筒體內(nèi)壁��。依次開啟冷卻循環(huán)系統(tǒng)��,確認(rèn)冷凝器水路通暢�����,再啟動(dòng)真空系統(tǒng)����,逐步將設(shè)備內(nèi)部調(diào)整至預(yù)設(shè)的負(fù)壓工況,同時(shí)提前調(diào)試加熱介質(zhì)的供給狀態(tài)�,讓設(shè)備整體進(jìn)入待運(yùn)行的穩(wěn)定狀態(tài)。
2�����、啟動(dòng)與運(yùn)行
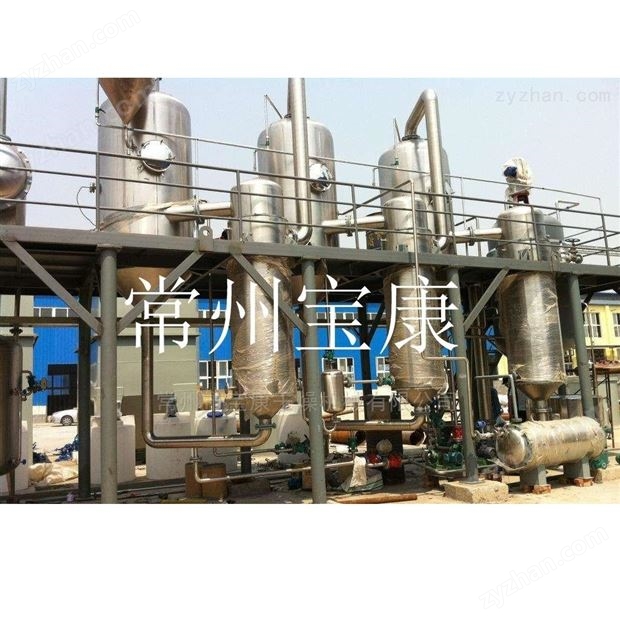
先啟動(dòng)驅(qū)動(dòng)電機(jī)�����,讓刮板組件空載平穩(wěn)運(yùn)轉(zhuǎn)�,確認(rèn)轉(zhuǎn)動(dòng)方向正確、無異?�?D聲響后����,再開啟進(jìn)料閥,以平緩的速度將預(yù)處理后的物料送入蒸發(fā)器�。物料進(jìn)入筒體后���,會(huì)先經(jīng)過頂部的分布器均勻?yàn)⒙湓诩訜嵬搀w內(nèi)壁,隨刮板的旋轉(zhuǎn)被強(qiáng)制刮成連續(xù)流動(dòng)的薄液膜���,在重力和刮板推送作用下呈螺旋狀向下流動(dòng)����。運(yùn)行過程中要保持進(jìn)料速度與刮板轉(zhuǎn)速的適配�,根據(jù)物料的粘度特性調(diào)整運(yùn)行狀態(tài),避免進(jìn)料過快導(dǎo)致物料堆積�����、過慢引發(fā)局部過熱�。同時(shí)全程關(guān)注蒸發(fā)工況的穩(wěn)定性,維持加熱溫度與真空度的平穩(wěn)��,觀察二次蒸汽的冷凝狀態(tài)和濃縮液的出料情況����,若出現(xiàn)參數(shù)劇烈波動(dòng),及時(shí)調(diào)整工況排查原因�,防止出現(xiàn)沖料、干壁或結(jié)焦等問題��。
3、停機(jī)與收尾
先關(guān)閉加熱介質(zhì)供給��,逐步降低設(shè)備整體溫度�,之后停止進(jìn)料��,繼續(xù)保持刮板運(yùn)轉(zhuǎn)和真空系統(tǒng)運(yùn)行�����,讓筒體內(nèi)殘留的物料完全排出��、蒸發(fā)完畢����。待設(shè)備內(nèi)部溫度降至安全區(qū)間后,依次關(guān)閉驅(qū)動(dòng)電機(jī)����、冷卻循環(huán)系統(tǒng)和真空機(jī)組,緩慢打開真空破壞閥���,讓設(shè)備內(nèi)部恢復(fù)至常壓狀態(tài)����。最后對(duì)設(shè)備進(jìn)行全面清洗,重點(diǎn)清理刮板與筒壁接觸部位的殘留物料��,避免物料干結(jié)后附著在部件表面��,影響下次使用的運(yùn)行精度����。


 手機(jī)版
 制藥網(wǎng)手機(jī)版
 制藥網(wǎng)小程序
 官方微信
 公眾號(hào):zyzhan

 直播中
 直播中
 預(yù)告




 冷水江市|
连州市|
阆中市|
泗水县|
贞丰县|
阳山县|
海原县|
梁河县|
沙洋县|
利辛县|
石棉县|
塔河县|
景宁|
井陉县|
宣武区|
新源县|
广安市|
阳城县|
神木县|
宜春市|
平凉市|
龙井市|
宾川县|
新竹县|
丰宁|
武强县|
开封市|
西华县|
苍山县|
鹰潭市|
英山县|
伽师县|
三穗县|
吉首市|
儋州市|
北海市|
抚顺县|
奎屯市|
安宁市|
鄱阳县|
卓资县|