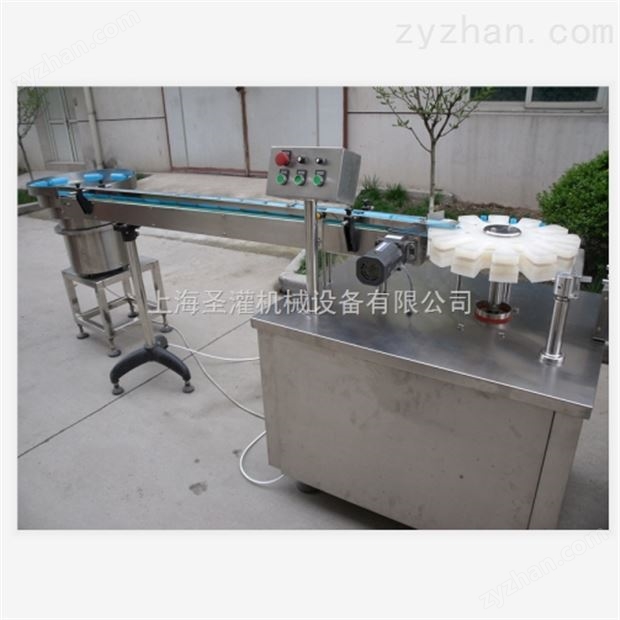
理瓶入托線是銜接前端洗灌封工序與后端裝盒、貼標(biāo)����、包裝工序的關(guān)鍵聯(lián)動(dòng)設(shè)備����,負(fù)責(zé)將無(wú)序輸出的瓶子整理成規(guī)律排列后精準(zhǔn)落入塑料托盒內(nèi),實(shí)現(xiàn)瓶與托的規(guī)整組合��,直接影響整條包裝線的運(yùn)行效率與成品合格率�。正確規(guī)范操作理瓶入托線�����,是減少卡瓶���、歪瓶����、碎瓶�、入托錯(cuò)位等故障、保障連續(xù)生產(chǎn)順暢的重要前提����。
開(kāi)機(jī)前檢查與準(zhǔn)備工作
開(kāi)機(jī)前先清理設(shè)備臺(tái)面、理瓶轉(zhuǎn)盤(pán)齒槽����、輸送軌道、入托導(dǎo)向機(jī)構(gòu)等處殘留的碎瓶渣�、粉塵碎屑、上次生產(chǎn)遺留物料,避免異物在運(yùn)行時(shí)卡滯瓶身或劃傷瓶壁��。檢查各傳動(dòng)部位(鏈條��、齒輪�����、同步帶)張緊度是否合適��,有無(wú)松動(dòng)脫落跡象��;導(dǎo)軌����、護(hù)欄有無(wú)變形歪斜,緊固螺栓是否緊固�����;設(shè)備地腳是否調(diào)平����,整機(jī)放置穩(wěn)固不搖晃。
確認(rèn)電源�、壓縮空氣(真空系統(tǒng))接線接管完好無(wú)破損,氣源壓力穩(wěn)定在設(shè)備要求范圍內(nèi),氣路無(wú)漏氣�����。光電傳感器����、定位傳感器探頭表面清潔無(wú)積塵,必要時(shí)用無(wú)塵軟布擦拭干凈�����,避免粉塵遮擋信號(hào)導(dǎo)致誤判��。根據(jù)當(dāng)班生產(chǎn)的瓶型規(guī)格更換或調(diào)整適配的轉(zhuǎn)盤(pán)齒圈����、護(hù)欄間距�、托盒導(dǎo)板與入托導(dǎo)向件,確認(rèn)瓶型與工裝匹配���,避免工裝不符導(dǎo)致瓶子被擠壓卡滯��。準(zhǔn)備好當(dāng)班所用的托盒�,空托盒提前疊放整齊放入料倉(cāng),避免雜亂托盒卡堵出托通道��。

調(diào)試與試運(yùn)行要點(diǎn)
先進(jìn)行空載試運(yùn)行����,點(diǎn)動(dòng)啟動(dòng)設(shè)備低速運(yùn)轉(zhuǎn),觀察理瓶轉(zhuǎn)盤(pán)轉(zhuǎn)動(dòng)�、托盒輸送、入托機(jī)械手(或真空吸頭)�����、導(dǎo)向機(jī)構(gòu)動(dòng)作是否順暢����,有無(wú)異常異響或卡滯,各光電信號(hào)反饋是否正常�����。確認(rèn)各動(dòng)作時(shí)序匹配:托盒到位����、瓶子就位、落瓶(吸放)動(dòng)作協(xié)調(diào)同步��,無(wú)錯(cuò)位。
空載確認(rèn)正常后�,放入少量空瓶進(jìn)行少量試入托,低速運(yùn)行觀察:瓶子在理瓶轉(zhuǎn)盤(pán)能否順利撥出有序排列��,進(jìn)入輸送軌道是否出現(xiàn)倒瓶���、卡瓶����,瓶子與托盒孔位對(duì)位是否準(zhǔn)確�����,落入托盒后是否直立不傾倒�,托盒輸送是否出現(xiàn)錯(cuò)位�����、堆疊�。試入托數(shù)十瓶,檢查入托合格率�,若出現(xiàn)歪瓶、落位偏斜��,適當(dāng)調(diào)整入托導(dǎo)向位置、瓶速與托速匹配度或落瓶高度�,調(diào)試合格后方可提速至生產(chǎn)速度正式批量生產(chǎn),避免直接高速運(yùn)行造成大量瓶子損壞�����、堵塞��。
生產(chǎn)運(yùn)行中注意事項(xiàng)
運(yùn)行過(guò)程中安排操作人員定點(diǎn)巡檢�����,不要離開(kāi)設(shè)備無(wú)人值守���。上料時(shí)將瓶子平穩(wěn)�����、緩慢地倒入理瓶轉(zhuǎn)盤(pán)/儲(chǔ)瓶斗��,不要一次性猛倒或混入異物�����;保持進(jìn)瓶量適中�����,瓶量過(guò)多易造成轉(zhuǎn)盤(pán)擁堵卡瓶�����,瓶量過(guò)少則出瓶斷流��,影響入托連續(xù)���。
隨時(shí)觀察理瓶工位是否出現(xiàn)倒瓶����、卡瓶���、碎瓶,發(fā)現(xiàn)卡滯立即按下急停按鈕�,停機(jī)后用專用工具取出卡滯瓶,清理碎玻璃�,嚴(yán)禁設(shè)備運(yùn)轉(zhuǎn)時(shí)用手直接伸入轉(zhuǎn)盤(pán)、入托工位摳取卡瓶�����,防止夾手傷害。留意入托工位落瓶情況����,若頻繁出現(xiàn)瓶子未落入托孔、歪斜���、掉瓶���,及時(shí)停機(jī)檢查導(dǎo)向位置、真空吸力����、光電對(duì)位是否偏移。
觀察托盒料倉(cāng)出托是否順暢��,避免托盒堆疊���、空托不到位��。設(shè)備運(yùn)行中若出現(xiàn)異響����、異常震動(dòng)�����、真空壓力不足,立即停機(jī)排查���,不要帶病運(yùn)行��。更換托盒批次或瓶型時(shí)���,先停機(jī)調(diào)整好參數(shù)再重新試機(jī)確認(rèn)。
安全防護(hù)與清潔維護(hù)
操作設(shè)備時(shí)嚴(yán)禁將手�����、工具伸入運(yùn)動(dòng)部件區(qū)域����,設(shè)備防護(hù)罩、防護(hù)門(mén)保持關(guān)閉�����,不要因?yàn)椴僮鞣奖汶S意拆除防護(hù)裝置�����。長(zhǎng)發(fā)人員應(yīng)將頭發(fā)束起佩戴工作帽�,避免被轉(zhuǎn)動(dòng)部件卷入。
當(dāng)班生產(chǎn)結(jié)束后��,先停止進(jìn)瓶����,待設(shè)備內(nèi)剩余瓶子全部入托送出、空托盒走完后����,依次停止入托機(jī)構(gòu)、理瓶轉(zhuǎn)盤(pán)�����、輸送鏈�,關(guān)閉氣源、切斷總電源��。清理軌道與轉(zhuǎn)盤(pán)內(nèi)殘留碎瓶�����、廢屑、遺留瓶子���,擦拭機(jī)身與傳感器探頭���,清掃工作區(qū)地面碎瓶渣防止滑倒。定期按保養(yǎng)要求給傳動(dòng)鏈條��、軸承加注適配潤(rùn)滑脂���,檢查易損件磨損情況����,磨損件及時(shí)更換����,做好設(shè)備運(yùn)行與維護(hù)記錄。通過(guò)規(guī)范操作與日常保養(yǎng)�����,可有效減少理瓶入托線故障停機(jī)��,提升入托合格率�,為整條包裝線連續(xù)穩(wěn)定運(yùn)行提供保障���。
 服務(wù)咨詢微信


 手機(jī)版
 制藥網(wǎng)手機(jī)版
 制藥網(wǎng)小程序
 官方微信
 公眾號(hào):zyzhan

 直播中
 直播中
 直播中




 万荣县|
赣榆县|
宁波市|
乌拉特前旗|
双城市|
调兵山市|
阜阳市|
洞头县|
屏边|
定西市|
若尔盖县|
兴安盟|
武冈市|
池州市|
庄河市|
镇远县|
新泰市|
乌苏市|
颍上县|
壤塘县|
财经|
泰来县|
惠州市|
高台县|
辽宁省|
古丈县|
黔江区|
凤翔县|
区。|
喀什市|
广西|
鄂托克前旗|
黎平县|
夹江县|
蒲城县|
叙永县|
南岸区|
绍兴市|
曲沃县|
若羌县|
咸宁市|