1����、開(kāi)機(jī)前準(zhǔn)備
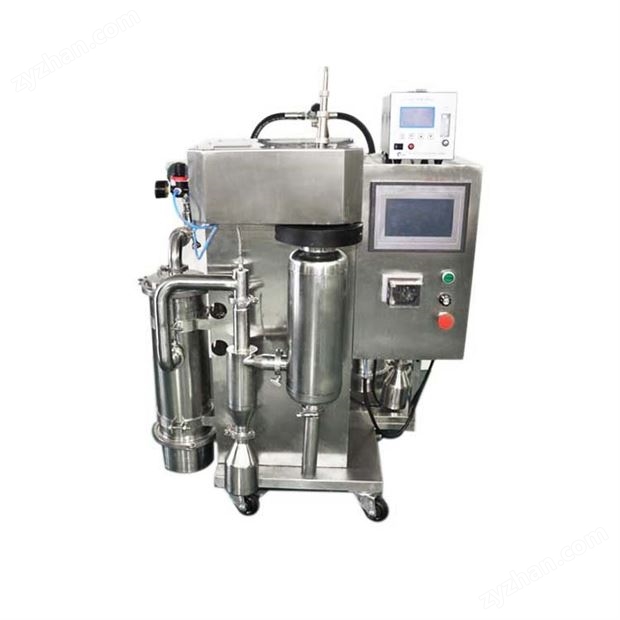
先對(duì)設(shè)備整機(jī)做全面檢查�,確認(rèn)干燥盤(pán)、耙臂�����、耙葉等核心部件無(wú)松動(dòng)����、磨損或變形,手動(dòng)盤(pán)車(chē)確認(rèn)無(wú)卡澀����、無(wú)異常摩擦��。檢查傳動(dòng)系統(tǒng)的電機(jī)���、減速機(jī)運(yùn)行狀態(tài)正常�����,潤(rùn)滑油位處于合理區(qū)間��,皮帶張緊度適中��。確認(rèn)熱媒管路��、閥門(mén)�、疏水器完好無(wú)泄漏,熱源供應(yīng)穩(wěn)定�,進(jìn)料口、出料口和尾氣排出管路保持通暢��,清理設(shè)備內(nèi)外雜物�����,避免異物進(jìn)入機(jī)體���。同時(shí)檢查電氣控制系統(tǒng)��,確認(rèn)各儀表顯示正常���,急停按鈕處于復(fù)位狀態(tài)�,安全防護(hù)罩就位���。
2���、空載與預(yù)熱操作
先點(diǎn)動(dòng)啟動(dòng)電機(jī),確認(rèn)主軸旋轉(zhuǎn)方向與設(shè)備標(biāo)識(shí)一致���,空載運(yùn)行一段時(shí)間��,確認(rèn)設(shè)備無(wú)異常聲響�、無(wú)振動(dòng)超標(biāo)情況���。之后緩慢通入熱媒����,逐步提升干燥盤(pán)溫度,保持主軸低速運(yùn)轉(zhuǎn)�,讓盤(pán)面整體受熱均勻,避免快速升溫導(dǎo)致盤(pán)面受熱不均產(chǎn)生變形��,待各層盤(pán)面溫度都達(dá)到工藝設(shè)定值并保持穩(wěn)定后��,預(yù)熱階段完成�����。
3��、連續(xù)進(jìn)料與運(yùn)行管控
提前對(duì)物料做預(yù)處理����,篩除大塊硬物��、結(jié)塊物料��,避免損傷耙葉或造成堵料��。啟動(dòng)進(jìn)料裝置�����,從小流量開(kāi)始逐步提升進(jìn)料速度,保持進(jìn)料均勻連續(xù)����,讓物料在各層干燥盤(pán)上均勻分布,料層厚度保持一致���。運(yùn)行過(guò)程中同步開(kāi)啟尾氣處理系統(tǒng)�,維持設(shè)備內(nèi)部微負(fù)壓狀態(tài)����,防止粉塵外溢。全程關(guān)注設(shè)備運(yùn)行狀態(tài)�,觀察物料翻動(dòng)、流動(dòng)情況���,根據(jù)物料干燥效果靈活調(diào)整進(jìn)料速度���、主軸轉(zhuǎn)速和熱媒供給狀態(tài),及時(shí)排查物料堆積�����、粘壁等異常情況����,保證出料含水率穩(wěn)定達(dá)標(biāo)�����。
4���、規(guī)范停機(jī)操作
正常停機(jī)時(shí)先停止進(jìn)料,待盤(pán)面上的物料基本完全排出后��,關(guān)閉熱媒供給閥門(mén)��,保持主軸繼續(xù)低速運(yùn)轉(zhuǎn)�,讓設(shè)備自然降溫�����,嚴(yán)禁在盤(pán)面溫度較高時(shí)用冷水直接沖洗設(shè)備�����,避免熱脹冷縮引發(fā)盤(pán)體開(kāi)裂或焊接部位受損����。待設(shè)備整體充分冷卻后�����,再關(guān)閉主軸驅(qū)動(dòng)電機(jī)����,切斷設(shè)備總電源����。停機(jī)后及時(shí)清理干燥盤(pán)、進(jìn)料口�����、出料口殘留的物料��,避免殘留物料結(jié)塊結(jié)痂影響下次使用����,同時(shí)檢查各部件磨損情況,做好設(shè)備清潔與日常維護(hù)��,為下一次生產(chǎn)做好準(zhǔn)備����。
5�����、突發(fā)情況應(yīng)急處理
如果遇到停電或機(jī)械故障導(dǎo)致突然停機(jī)���,要第一時(shí)間停止進(jìn)料,關(guān)閉熱源閥門(mén)�,切斷設(shè)備電源,打開(kāi)設(shè)備檢查門(mén)��,盡快清除盤(pán)面上殘留的高溫物料����,防止物料長(zhǎng)時(shí)間在高溫下結(jié)塊、碳化����,避免盤(pán)面形成難以清理的結(jié)痂�,影響后續(xù)設(shè)備運(yùn)行和產(chǎn)品質(zhì)量。設(shè)備運(yùn)行過(guò)程中嚴(yán)禁調(diào)整耙葉角度或開(kāi)展任何維修操作��,必須停機(jī)斷電后再進(jìn)行相關(guān)作業(yè)�,同時(shí)禁止設(shè)備反轉(zhuǎn)運(yùn)行,避免損壞傳動(dòng)機(jī)構(gòu)和耙葉系統(tǒng)�。
 服務(wù)咨詢(xún)微信


 手機(jī)版
 制藥網(wǎng)手機(jī)版
 制藥網(wǎng)小程序
 官方微信
 公眾號(hào):zyzhan

 直播中
 直播中
 直播中





 浦县|
阳泉市|
平南县|
胶南市|
砚山县|
门源|
永嘉县|
农安县|
特克斯县|
兰坪|
马山县|
利辛县|
古交市|
阆中市|
绥宁县|
秦安县|
峨眉山市|
准格尔旗|
灵璧县|
勐海县|
台东市|
三台县|
新丰县|
康乐县|
湘潭县|
黄龙县|
长海县|
抚松县|
海阳市|
陇南市|
达尔|
油尖旺区|
抚州市|
西平县|
常山县|
建宁县|
瓦房店市|
赤城县|
花莲市|
诸暨市|
原平市|