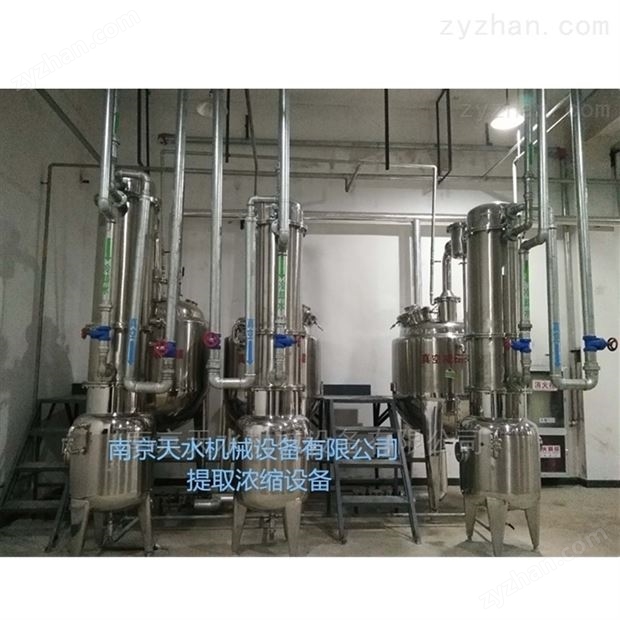
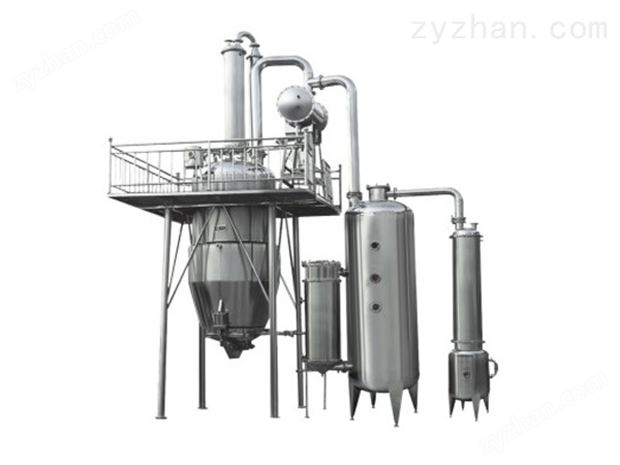
球型真空減壓濃縮器的操作可按操作前準(zhǔn)備�、開機進料、升溫蒸發(fā)�、運行管控、停機出料五個連貫階段逐步完成�,全程遵循規(guī)范流程既能保障濃縮效率,也能避免物料損耗與設(shè)備故障�。
操作前準(zhǔn)備階段,先對設(shè)備整體狀態(tài)做全面檢查:確認濃縮罐�����、冷凝器���、真空泵等核心部件完好��,密封件沒有老化開裂��,壓力表��、溫度計等各類儀表都處于校準(zhǔn)有效的可用狀態(tài)�。接著檢查所有管路是否暢通,確認各連接部位沒有泄漏��,提前完成設(shè)備內(nèi)部的清潔工作�。針對高黏度的待處理物料,提前做適度稀釋預(yù)處理�,避免后續(xù)運行中出現(xiàn)管道堵塞,同時提前30分鐘開啟冷凝裝置預(yù)冷����,完成整個系統(tǒng)的試漏測試,確認沒有異常后再進入下一環(huán)節(jié)����。
開機進料階段,先將所有排空�����、出料、回收類閥門全部關(guān)閉��,啟動真空系統(tǒng)緩慢抽真空�,待罐內(nèi)形成穩(wěn)定負壓后再開啟進料閥,依靠真空吸力將料液抽入罐內(nèi)�。觀察罐體視鏡,當(dāng)液面到達視鏡中心位置時�����,立刻關(guān)閉進料閥��,這個高度既能保證夾套完全被料液淹沒���,也能為后續(xù)蒸發(fā)過程預(yù)留足夠的空間,避免料液噴濺進入冷凝器��。
升溫蒸發(fā)階段�����,先開啟冷凝器的循環(huán)冷卻水�����,將水壓穩(wěn)定控制在0.1-0.2MPa之間,之后再緩慢開啟夾套的蒸汽閥門��,逐步提升溫度讓罐內(nèi)料液溫和沸騰����。過程中同步調(diào)整蒸汽壓力與真空度,常規(guī)工況下將罐內(nèi)真空度維持在-0.08~-0.09MPa���,夾套蒸汽壓力不超過0.09MPa����,讓料液在穩(wěn)定的低溫負壓環(huán)境下完成蒸發(fā)����,避免局部溫度過高破壞熱敏物料的有效成分。
運行管控階段���,通過調(diào)整進料閥門的開啟度����,維持罐內(nèi)液面的動態(tài)穩(wěn)定�����,讓藥液蒸發(fā)量與補充量保持平衡。每連續(xù)運行2小時左右���,打開夾套的排氣閥排出內(nèi)部積存的不凝性氣體�,避免影響換熱效率�;每間隔60-120分鐘完成一次冷凝水排放,操作時先關(guān)閉通水閥�����,打開排空閥讓受水罐恢復(fù)常壓��,再開啟排水閥排凈冷凝水�,完成后依次復(fù)位閥門恢復(fù)正常運行。如果運行過程中出現(xiàn)大量泡沫上升的情況�,可短暫開啟空氣閥抑制泡沫���,泡沫消退后立刻關(guān)閉空氣閥����,避免破壞系統(tǒng)的真空環(huán)境��。
停機出料階段���,嚴(yán)格遵循先停熱源再破真空的順序:先關(guān)閉蒸汽閥門停止供熱���,待罐內(nèi)溫度有所回落之后����,再關(guān)閉真空蝶閥��,打開放空閥破壞罐內(nèi)真空���,等罐內(nèi)完全恢復(fù)常壓后�����,再排出濃縮完成的物料����。最后排空冷凝器內(nèi)的殘留冷凝水����,開啟整機清洗流程,加入適量清水加熱循環(huán)20-30分鐘��,沖洗罐體內(nèi)壁�����、出料管路等部位,換品種生產(chǎn)時可搭配1%燒堿溶液循環(huán)清潔���,再用清水沖凈即可��,避免殘留物料影響下一批次生產(chǎn)��。


 手機版
 制藥網(wǎng)手機版
 制藥網(wǎng)小程序
 官方微信
 公眾號:zyzhan

 預(yù)告
 預(yù)告
 預(yù)告






 柘城县|
上蔡县|
海盐县|
固阳县|
武冈市|
盐亭县|
徐水县|
巴青县|
左权县|
太原市|
澳门|
闵行区|
巴马|
仙居县|
荔浦县|
通海县|
慈溪市|
新余市|
铅山县|
伽师县|
綦江县|
科技|
琼中|
河北省|
罗源县|
丁青县|
嘉鱼县|
沾益县|
陵川县|
万安县|
漳平市|
烟台市|
阿尔山市|
城口县|
邹平县|
岳普湖县|
娱乐|
大竹县|
饶平县|
逊克县|
北宁市|