久久亚洲精品天码av,午夜福利屄插穴,午夜福利视频91,亚欧美爽爽爽爽爽,亚洲欧美日韩色色图片,青青操在线观看,精品天堂麻豆av,无码av东京热,婷婷成人亚洲少妇

產(chǎn)品推薦:原料藥機(jī)械|制劑機(jī)械|藥品包裝機(jī)械|制冷機(jī)械|飲片機(jī)械|儀器儀表|制藥用水/氣設(shè)備|通用機(jī)械

技術(shù)中心

制藥網(wǎng)>技術(shù)中心>操作維修>正文

歡迎聯(lián)系我

有什么可以幫您? 在線咨詢

軟水鹽壓片機(jī)壓片不成型、產(chǎn)量低怎么辦?故障排查指南

來源:上海天和制藥機(jī)械有限公司   2026年09月15日 13:54  
  軟水鹽壓片機(jī)看起來是件"簡單粗暴"的活——把鹽粉倒進(jìn)去,壓出來就行。但真正干過的人都知道,它比很多物料都難伺候:壓輕了松散掉渣,壓重了開裂分層,壓快了填充不足,環(huán)境一潮又粘沖,設(shè)備還容易被鹽腐蝕。
 
  之所以難,根源在軟水鹽這個(gè)物料本身。它幾乎是純氯化鈉,不添加黏合劑,成型依賴顆粒在壓力下的重排與塑性變形;同時(shí)它吸濕性強(qiáng)、對金屬有腐蝕性、流動性受粒度和含水率影響極大。這些特性決定了:軟水鹽壓片的絕大多數(shù)問題,源頭在物料端和工藝匹配,而不是設(shè)備壞了。
 
  一、排查前先建立四條原則
 
  原則一:先看物料,再看設(shè)備。
 
  現(xiàn)場經(jīng)驗(yàn)反復(fù)證明,壓片缺陷的絕大多數(shù)根源在進(jìn)料端——含水率、粒度分布、流動性、是否結(jié)塊。跳過物料檢查直接去調(diào)設(shè)備參數(shù),往往越調(diào)越亂。
 
  原則二:填充決定片重,壓力決定硬度。
 
  新手最容易犯的錯(cuò)是"重量不對就加壓力"。正確順序是:先把壓力放在中間值 → 調(diào)填充深度到目標(biāo)片重 → 再調(diào)壓力到目標(biāo)硬度 → 抽檢確認(rèn)。順序反了,永遠(yuǎn)調(diào)不好。
 
  原則三:一次只改一個(gè)變量。
 
  同時(shí)動壓力、速度、填充,出了問題就分不清是誰引起的。每次只調(diào)一項(xiàng),穩(wěn)定后再調(diào)下一項(xiàng),并記錄調(diào)整前后的結(jié)果。
 
  原則四:先低速跑穩(wěn),再逐步提速。
 
  軟水鹽需要足夠的保壓時(shí)間才能完成塑性變形,一味追求轉(zhuǎn)速反而會導(dǎo)致填充不足、排氣不暢、松片裂片。正確的做法是:低速壓制、確認(rèn)片重與硬度合格后,小步提速,每提一檔都重新抽檢。
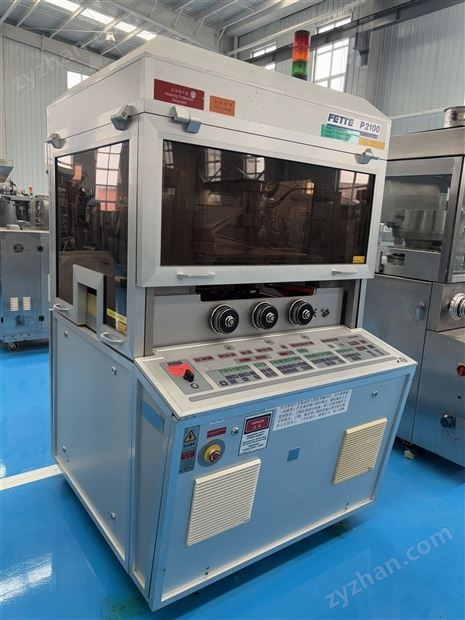
  軟水鹽壓片機(jī)
  二、壓不成型:先分清是哪種"不行"
 
  "不成型"在現(xiàn)場通常表現(xiàn)為三種不同形態(tài),成因和處理方向不同,必須先分辨清楚。
 
  1. 松散、掉渣、一捏就碎(松片)
 
  這是最常見的"壓不成型"。片劑看起來成形了,但拿在手里一搓就掉渣,運(yùn)輸中易碎。
 
  主要原因與處理:
 
  壓力偏低。? 鹽粒之間尚未形成足夠的結(jié)合力。應(yīng)逐步提高主壓力,觀察硬度變化。
 
  含水率過低。? 這是最容易被忽視的一條。沒有水分的鹽粉彈性大、塑性差,壓出的片子看似成形,實(shí)則內(nèi)部結(jié)合脆弱。適當(dāng)保留微量水分,能增加顆粒的塑性變形能力,顯著改善成型性——注意是"微量",絕不是越濕越好。
 
  粒度分布不合理。? 細(xì)粉過多,顆粒間孔隙小,壓制時(shí)空氣排不出去,卸壓后彈性復(fù)原把片子"頂松";粗顆粒過多,顆粒之間接觸面積小、結(jié)合力不足。理想狀態(tài)是粒度分布集中、粗細(xì)適中。解決辦法是對原料過篩,控制細(xì)粉比例。
 
  轉(zhuǎn)速過快。? 物料在模孔內(nèi)來不及充分填充和壓實(shí),保壓時(shí)間不足。應(yīng)適當(dāng)降速,讓鹽粒有足夠時(shí)間完成重排與變形。
 
  沖頭長短不齊或下沖未到位。? 導(dǎo)致各工位實(shí)際壓力不一致,部分片子偏松。應(yīng)檢查沖頭長度一致性,確認(rèn)下沖升降靈活、能拉到底。
 
  2. 開裂、分層、掉蓋(裂片)
 
  片子壓出來時(shí)是完整的,放置一段時(shí)間或在出片、跌落過程中從腰部裂開或頂部剝落一層。
 
  主要原因與處理:
 
  壓力過大。? 這是最反直覺的一條——很多人以為壓力越大越結(jié)實(shí)。實(shí)際上鹽在過高壓力下會產(chǎn)生強(qiáng)烈的彈性回復(fù),卸壓瞬間內(nèi)部應(yīng)力釋放,反而從內(nèi)部撕裂。表現(xiàn)為"壓得越硬越容易裂"。應(yīng)適度降低主壓力。
 
  預(yù)壓不足或沒有預(yù)壓。? 粉末中裹著大量空氣,主壓時(shí)來不及排出,被困在片內(nèi)形成分層。應(yīng)啟用并加大預(yù)壓,讓物料先初步壓實(shí)、排掉空氣,再進(jìn)入主壓。
 
  細(xì)粉過多。? 與松片同源,但表現(xiàn)為層狀剝離。應(yīng)篩除過多細(xì)粉。
 
  模具狀態(tài)不佳。? 中模內(nèi)壁磨損、粗糙或有腐蝕麻點(diǎn),脫模阻力增大,片子被"拉裂";中模倒角過小、上下沖與??组g隙過小,都會造成排氣不暢和脫模損傷。應(yīng)拋光或更換中模,檢查沖模配合間隙。
 
  出片環(huán)節(jié)磕碰。? 出片擋塊位置不當(dāng)、接片落差過大,片子撞擊后開裂。應(yīng)在出片口加緩沖,降低落差。
 
  速度過快。? 與松片同理,保壓時(shí)間不足導(dǎo)致內(nèi)部結(jié)構(gòu)不均。
 
  3. 一個(gè)容易誤判的情況:剛壓出來就判"不合格"
 
  軟水鹽片有一個(gè)特點(diǎn)——壓制后的強(qiáng)度需要一段時(shí)間才能充分形成。剛出模的片子強(qiáng)度尚在建立過程中,此時(shí)拿去摔、去捏,很容易得出"壓不成型"的錯(cuò)誤結(jié)論。
 
  正確做法是:壓出的片子先在適宜溫濕度環(huán)境下放置一段時(shí)間(業(yè)內(nèi)稱為"老化"),再進(jìn)行硬度和抗摔測試。很多所謂的"不成型"問題,其實(shí)只是沒等它"長好"。
 
  三、粘沖與片面粗糙:鹽最容易犯的毛病
 
  表現(xiàn)為片子表面不光潔、有凹痕或麻點(diǎn),沖頭端面上粘著一層鹽粉,嚴(yán)重時(shí)片面被"粘去"一小塊。
 
  主要原因與處理:
 
  含水率偏高。? 鹽粉過濕會發(fā)黏。應(yīng)干燥原料,把水分控制在較低水平。
 
  環(huán)境濕度過大。? 軟水鹽吸濕性強(qiáng),車間濕度一高,鹽粉在料斗和??桌锞烷_始返潮。這是梅雨季、南方地區(qū)的高發(fā)問題。應(yīng)對壓片環(huán)境進(jìn)行除濕,并盡量縮短物料暴露在空氣中的時(shí)間。
 
  沖頭表面粗糙或被腐蝕。? 氯離子對普通鋼材腐蝕性很強(qiáng),沖頭端面一旦出現(xiàn)銹蝕麻點(diǎn),就成了鹽粉的"附著點(diǎn)"。這是軟水鹽壓片必須用耐蝕材質(zhì)模具的原因。應(yīng)拋光沖頭端面,嚴(yán)重時(shí)更換;設(shè)備選型時(shí)就應(yīng)確認(rèn)模具材質(zhì)能耐受鹽蝕。
 
  中模內(nèi)壁磨損。? 與上一條同理,應(yīng)拋光或更換。
 
  清場。? 殘留鹽粉吸潮后結(jié)塊附著在模具上,形成惡性循環(huán)。每班次結(jié)束必須清理。
 
  設(shè)備異常發(fā)熱。? 摩擦生熱會加劇鹽粉軟化粘附,應(yīng)檢查潤滑與冷卻是否正常。
 
  需注意的是,軟水鹽通常不添加常規(guī)潤滑劑,因此對沖模表面光潔度和材質(zhì)的依賴遠(yuǎn)高于普通片劑。對沖頭進(jìn)行定期、適量的食品級潤滑是必要的,但油量過多又會污染鹽粉,要把握分寸。
 
  四、片重差異大:產(chǎn)量和質(zhì)量的隱形殺手
 
  片重忽輕忽重,不僅影響產(chǎn)品一致性,還直接導(dǎo)致硬度波動——重的偏硬易裂,輕的偏松易碎。
 
  主要原因與處理:
 
  流動性差或架橋。? 粒度分布不均、細(xì)粉多、物料受潮結(jié)塊,都會導(dǎo)致下料不暢。應(yīng)優(yōu)化粒度、控制水分,必要時(shí)加裝強(qiáng)迫加料裝置。
 
  料斗料位不穩(wěn)定。? 人工加料不及時(shí)、料位時(shí)高時(shí)低,填充量隨之波動。應(yīng)保持料斗內(nèi)始終有穩(wěn)定高度的物料,最好配置自動補(bǔ)料或料位監(jiān)控。
 
  加料器問題。? 堵塞、刮料板磨損、加料器與轉(zhuǎn)臺間隙不當(dāng)、加料轉(zhuǎn)速與轉(zhuǎn)臺轉(zhuǎn)速不匹配,都會造成填充不足或不均。應(yīng)清理、調(diào)整、更換磨損件。
 
  下沖動作不靈活。? 下沖升降阻滯或阻尼不一致,充填深度就不可靠。應(yīng)清洗沖桿與沖孔,統(tǒng)一阻尼。
 
  填充導(dǎo)軌磨損。? 長期使用后導(dǎo)軌磨損導(dǎo)致充填機(jī)構(gòu)竄動,需更換。
 
  轉(zhuǎn)速過高。? 模孔來不及填滿。降速往往是最快見效的一招。
 
  五、產(chǎn)量低:先分清"真低"還是"假低"
 
  產(chǎn)量上不去,第一步不是拆機(jī)器,而是先判斷屬于哪種情況。
 
  第一種:名義產(chǎn)能就沒那么高。
 
  設(shè)備標(biāo)注的產(chǎn)能通常是理論最高值,實(shí)際連續(xù)生產(chǎn)中往往只能穩(wěn)定運(yùn)行在其中的一部分——因?yàn)橐舫鎏畛?、保壓、出片的時(shí)間,還要扣除換模、清潔、巡檢的停機(jī)時(shí)間。如果一開始就按理論值排產(chǎn),落差感會很強(qiáng)。選型時(shí)應(yīng)按"可持續(xù)的日均產(chǎn)能"來評估,而不是看最高轉(zhuǎn)速。
 
  第二種:產(chǎn)量突然下降。
 
  按以下順序排查,中率高:
 
  第一步,查轉(zhuǎn)速。? 先看轉(zhuǎn)速設(shè)定值是否被改動過。這是最快也最容易被忽略的一項(xiàng)——有時(shí)是被人為調(diào)低,有時(shí)是控制系統(tǒng)因保護(hù)邏輯自動降速。
 
  第二步,查物料。? 這是最常見的真正原因。物料結(jié)塊、返潮、流動性變差,加料器填不滿模孔,產(chǎn)量自然往下掉。用手捏一捏、看看料斗里有沒有結(jié)塊和下料是否順暢,幾分鐘就能判斷。解決辦法是過篩去結(jié)塊、控制含水率。
 
  第三步,查加料系統(tǒng)。? 加料器堵塞、刮料板磨損、強(qiáng)迫加料裝置轉(zhuǎn)速不匹配,都會造成填充不足。清理加料器、更換刮料板、校準(zhǔn)送料速度。
 
  第四步,查模具。? 沖頭磨損、中??變?nèi)有殘留鹽粉堵塞,直接影響填充深度和出片順暢度。軟水鹽粉塵容易在中模孔內(nèi)積聚并吸潮板結(jié),必須定期清理。
 
  第五步,查壓力設(shè)定。? 這一點(diǎn)很容易被忽略:主壓力設(shè)定過高,會增大壓片阻力、增加設(shè)備負(fù)載,觸發(fā)過載保護(hù)甚至自動降速,同時(shí)還會加劇裂片和模具損耗。在保證硬度的前提下適度降低壓力,反而能提升有效產(chǎn)量。
 
  第六步,算停機(jī)時(shí)間。? 很多時(shí)候產(chǎn)量低不是"壓得慢",而是"停得多"——換模、清場、處理粘沖、清理粉塵、等待物料。把非計(jì)劃停機(jī)統(tǒng)計(jì)出來,往往比調(diào)參數(shù)更能解決問題。
 
  六、軟水鹽的三個(gè)"隱形殺手"
 
  除了通用壓片問題,軟水鹽還有幾個(gè)專屬風(fēng)險(xiǎn)點(diǎn),長期影響成型率和產(chǎn)量:
 
  一是腐蝕。
 
  氯離子對金屬有強(qiáng)腐蝕性。模具、轉(zhuǎn)臺、加料器一旦被腐蝕,表面變得粗糙,粘沖、脫模困難、片重差異會接踵而至。因此軟水鹽壓片機(jī)在材質(zhì)上必須做耐鹽蝕設(shè)計(jì),模具也應(yīng)選用耐蝕材料并定期檢查更換。
 
  二是粉塵。
 
  鹽粉比重大、易揚(yáng)塵,堆積后會吸潮結(jié)塊,既污染環(huán)境又腐蝕設(shè)備、堵塞運(yùn)動部件。吸塵系統(tǒng)要保持有效運(yùn)行,每班次清理積粉,這一點(diǎn)對長期穩(wěn)定運(yùn)行至關(guān)重要。
 
  三是吸潮循環(huán)。
 
  鹽吸潮 → 粘沖 → 停機(jī)清理 → 環(huán)境濕度上升 → 更易吸潮,這是一個(gè)典型的惡性循環(huán)。打破它的關(guān)鍵在于把環(huán)境濕度控住,而不只是一遍遍擦模具。
 
  七、把功夫下在平時(shí):六條預(yù)防措施
 
  原料入廠把關(guān)。? 純度、含水率、粒度分布是三大指標(biāo)。含雜質(zhì)多的鹽不僅影響成型,還會加速模具磨損。原料先過篩再上機(jī)。
 
  建立模具臺賬。? 記錄每套模具的使用時(shí)長和產(chǎn)量,定期檢查沖頭端面、中模內(nèi)壁的磨損與腐蝕情況,發(fā)現(xiàn)異常及時(shí)拋光或更換。模具是易損件,常備一套備用件能避免突發(fā)停產(chǎn)。
 
  開機(jī)先低速預(yù)熱。? 讓各部件充分潤滑、模具溫度趨于穩(wěn)定后再提速,冬季尤其如此。冷模直接高速壓制,粘沖和裂片概率明顯上升。
 
  運(yùn)行中定期抽檢。? 每隔一段時(shí)間檢查一次片重和硬度,防止因模具溫升、物料狀態(tài)變化導(dǎo)致的質(zhì)量漂移。
 
  做好潤滑與清潔。? 使用食品級潤滑劑,按規(guī)定周期對沖頭、導(dǎo)軌潤滑;每班次清場,杜絕鹽粉殘留吸潮。
 
  控制環(huán)境。? 保持車間溫濕度穩(wěn)定,避免通風(fēng)直吹設(shè)備,避免溫度驟變。
 
  結(jié)語
 
  回到最初的問題:軟水鹽壓片不成型、產(chǎn)量低,到底該怎么辦?
 
  答案其實(shí)是一條排查鏈——先查物料(水分、粒度、結(jié)塊),再查填充(加料、料位、下沖),然后查壓力(預(yù)壓與主壓的匹配),最后查模具(磨損、腐蝕、間隙)。? 按順序走,絕大多數(shù)問題在第二步之前就能解決。
 
  而產(chǎn)量問題,本質(zhì)上往往是質(zhì)量問題的"另一面":為了壓成型而降速,為了提速而壓不成型。? 真正的解法不是把轉(zhuǎn)速往上推,而是先把物料狀態(tài)和模具狀態(tài)穩(wěn)定下來,讓設(shè)備在"能壓好"的前提下找到最高可行速度。
 
  一句話總結(jié):軟水鹽壓片沒有萬能參數(shù),只有與你的原料、模具、環(huán)境相匹配的工藝窗口。把這個(gè)窗口找出來并固化成作業(yè)標(biāo)準(zhǔn),成型率和產(chǎn)量自然會一起上來。

免責(zé)聲明

  • 凡本網(wǎng)注明"來源:制藥網(wǎng)"的所有作品,版權(quán)均屬于制藥網(wǎng),轉(zhuǎn)載請必須注明制藥網(wǎng),http://www.jjhengye.com。違反者本網(wǎng)將追究相關(guān)法律責(zé)任。
  • 企業(yè)發(fā)布的公司新聞、技術(shù)文章、資料下載等內(nèi)容,如涉及侵權(quán)、違規(guī)遭投訴的,一律由發(fā)布企業(yè)自行承擔(dān)責(zé)任,本網(wǎng)有權(quán)刪除內(nèi)容并追溯責(zé)任。
  • 本網(wǎng)轉(zhuǎn)載并注明自其它來源的作品,目的在于傳遞更多信息,并不代表本網(wǎng)贊同其觀點(diǎn)或證實(shí)其內(nèi)容的真實(shí)性,不承擔(dān)此類作品侵權(quán)行為的直接責(zé)任及連帶責(zé)任。其他媒體、網(wǎng)站或個(gè)人從本網(wǎng)轉(zhuǎn)載時(shí),必須保留本網(wǎng)注明的作品來源,并自負(fù)版權(quán)等法律責(zé)任。
  • 如涉及作品內(nèi)容、版權(quán)等問題,請?jiān)谧髌钒l(fā)表之日起一周內(nèi)與本網(wǎng)聯(lián)系,否則視為放棄相關(guān)權(quán)利。

企業(yè)未開通此功能
詳詢客服 : 0571-87858618
宁波市| 井研县| 顺昌县| 葫芦岛市| 澄迈县| 达孜县| 彝良县| 米泉市| 贺州市| 桃源县| 桂平市| 余庆县| 宁远县| 吉林省| 赤峰市| 绥德县| 庆云县| 丰宁| 灵山县| 河间市| 富宁县| 启东市| 平果县| 阳高县| 崇义县| 岢岚县| 句容市| 娱乐| 新干县| 普宁市| 吉隆县| 阜康市| 西藏| 河东区| 邳州市| 常山县| 普宁市| 浦县| 临桂县| 西平县| 宿迁市|