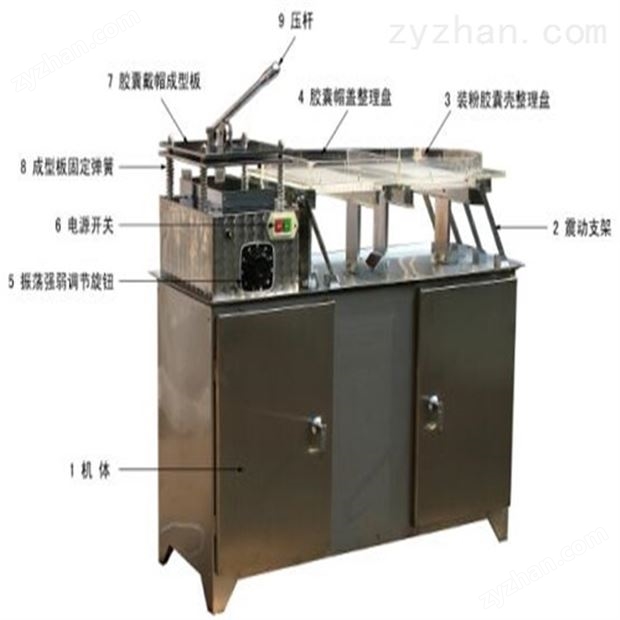
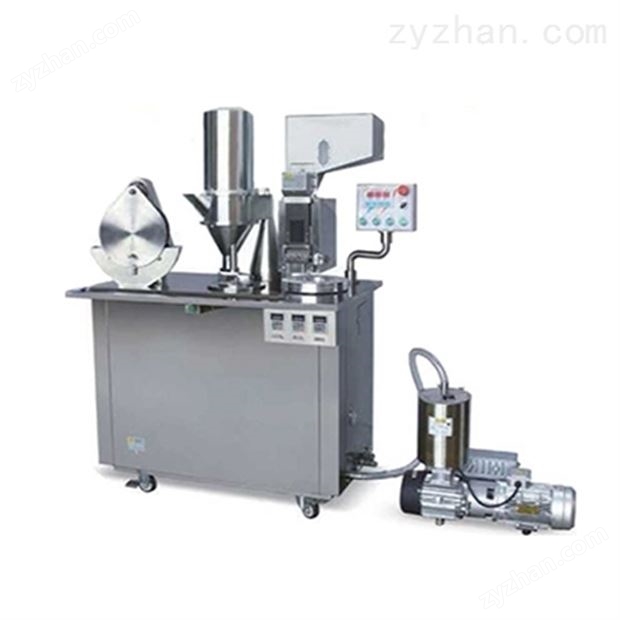
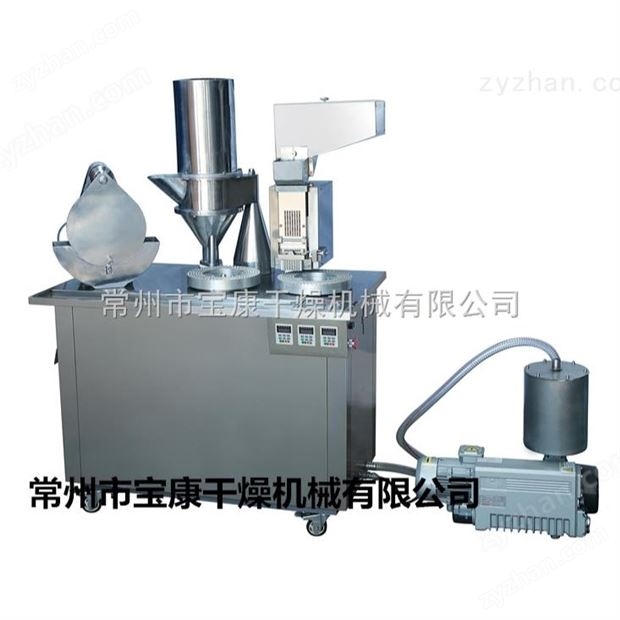
在固體制劑生產(chǎn)中�����,將藥粉��、顆?���;蛐∑砍涮钊肟招哪z囊是膠囊劑生產(chǎn)的核心工序��。手工填充效率低�����、裝量差異大�����,難以滿足規(guī)?����;a(chǎn)對質量均一性的要求�。QTB系列全自動膠囊填充機采用孔塞式充填方式���、間歇式運轉與變頻調速技術,自動完成空膠囊的定向排列���、帽體分離����、藥粉充填�、廢囊剔除、膠囊鎖合到成品輸出的全流程作業(yè)����,生產(chǎn)過程符合GMP規(guī)范要求,是制藥企業(yè)膠囊劑生產(chǎn)的核心設備�����。
▎工作原理:六工位間歇回轉完成全流程作業(yè)
設備采用多工位回轉式??妆P設計,空膠囊與藥粉在分度轉盤上按工位依次流轉�,各工位在分度箱驅動下間歇同步動作,逐步完成填充全過程�����。
◆ 第一工位:空膠囊排序與播囊
傾倒在料斗中的空膠囊(帽體閉合狀態(tài))經(jīng)垂直或水平順向裝置整理排列,通過播囊機構按順序逐一送入?����?邹D盤的上模塊孔位中�����?��?漳z囊進入模塊時因帽體直徑差異與模塊內卡簧配合,自動形成帽在上�、體在下的姿態(tài),若有反向膠囊則被剔除回料斗重新整理����。
◆ 第二工位:膠囊帽體分離
空膠囊就位后,分離工位的真空吸桿從模塊下方吸住膠囊體下端�,同時上模塊中的卡爪卡住膠囊帽,在真空吸力與機械拉力共同作用下將膠囊帽與體分離�����,膠囊帽留在上模塊�����、膠囊體落入下模塊中,帽體上下對正���、開口向上�����,為后續(xù)充填做好準備��。未能成功分離的空膠囊將在后續(xù)工位被識別剔除���。
◆ 第三工位:藥粉充填(核心工位)
帽體分離完成后,模塊轉至充填工位��。藥粉料斗中的粉狀���、顆粒狀或微丸狀物料經(jīng)送粉螺桿送入計量盤�,計量盤按預設孔容積定量盛取藥粉����,當計量盤孔位與下模塊膠囊體對正時,頂桿將孔內藥粉推入膠囊體中���。設備以計量盤下平面為基準設置三維調節(jié)機構���,使計量盤與模塊之間間隙均勻�����,通過調整計量盤孔容積與頂桿行程控制裝藥量���,保障裝量差異在較小范圍內,計量精度穩(wěn)定可控����。
◆ 第四工位:廢囊剔除
充填過程中��,未能成功打開帽體的空膠囊��、未裝藥粉的膠囊體以及不合格膠囊����,在剔除工位通過真空吸附或機械推桿將其從模孔中取出并收集至廢囊盒��,避免空膠囊或半成囊混入成品���,保障后續(xù)鎖囊工序順暢進行���。
◆ 第五工位:膠囊鎖合
已填充藥粉的膠囊體與上方對應的膠囊帽在鎖囊工位匯合����,上下模塊對位合攏���,頂桿從下模塊下方將膠囊體向上頂起�����,使膠囊體套入膠囊帽中����,在機械壓力作用下帽體鎖口緊密扣合����,形成完整填充膠囊。鎖合壓力可根據(jù)膠囊型號與材質適當調節(jié)�����,避免因壓力過大導致膠囊變形或鎖合不牢。
◆ 第六工位:成品膠囊輸出
鎖合完成的成品膠囊隨模盤轉至出料工位����,模塊中的推桿或頂出裝置將膠囊從模孔中推出�,成品經(jīng)出料滑道滑落至接料容器中,完成從空膠囊到成品膠囊的完整充填流程�。空出的?���?纂S轉盤繼續(xù)回轉回到播囊工位,開始下一輪循環(huán)�����。
整機主傳動通過凸輪分度箱驅動轉盤間歇旋轉��,各工位動作由凸輪機構協(xié)調時序�����,配合變頻調速電機����,可根據(jù)藥粉流動性�、膠囊型號靈活調整運行速度����,適配00#至4#多種規(guī)格膠囊的填充需求��。

▎主要結構組成
支撐上述六工位連續(xù)作業(yè)的核心結構主要包括以下幾個部分:
? 機架與傳動系統(tǒng)
整機安裝于封閉式機架上�,機架為主要部件提供穩(wěn)固支撐,外部罩板采用不銹鋼材料��,表面光潔���、便于清潔���,符合制藥設備外觀要求。主電機通過帶輪�、減速機將動力傳遞給凸輪分度箱,分度箱輸出間歇回轉運動驅動模盤轉位�����;同時分配軸帶動各凸輪機構控制播囊���、真空分離�、充填頂桿、鎖合頂出等工位動作時序�����,使各機構按節(jié)拍協(xié)調動作��。凸輪下置設計配合壓力霧化油泵持續(xù)向凸輪槽噴油潤滑�,減少凸輪副磨損,延長零部件使用壽命��。
? 膠囊排序與送囊機構
由空膠囊料斗�、順向排列軌道、撥叉播囊機構組成�,負責將雜亂堆積的空膠囊整理為統(tǒng)一方向,并按時序逐粒送入模盤孔位����。送囊機構設有檢測與自動補位功能,缺囊時可自動報警或停機����,避免空?�?走M入充填工位���。
? ?��?邹D盤與膠囊分離機構
上下兩層模塊(上模塊固定膠囊帽��、下模塊承托膠囊體)安裝在回轉轉盤上�����,模塊上按陣列分布?��?祝��?讛?shù)量與設備產(chǎn)能規(guī)格對應����。模塊內部采用進口直線軸承,保證上下模塊反復開合時定位精準��、磨損較小�。分離工位配置真空氣路與吸嘴,通過負壓將膠囊體拉下實現(xiàn)帽體分離��。
? 計量充填機構
由藥粉料斗��、送粉螺桿、計量盤���、粉末高度調節(jié)刮板����、充填頂桿組成�����。計量盤上分布有定量通孔���,孔容積與藥粉填充量對應�;通過三維調節(jié)機構調整計量盤與上下模塊間隙���,刮板刮平計量盤上表面多余藥粉���,確保每孔藥粉體積一致,頂桿下行時將孔內藥粉精準推入膠囊體內��。
? 廢囊剔除與鎖合出料機構
剔除工位由真空吸嘴或推桿完成廢囊移除��;鎖合工位設置上下頂桿與導向裝置��,使帽體準確對位壓合�����;出料工位通過壓縮空氣或推桿將成品膠囊吹出?��??�,經(jīng)滑道送出��。各工位動作均由凸輪與連桿驅動�����,時序與轉盤間歇運動嚴格同步��。
? 氣動與電控系統(tǒng)
氣動系統(tǒng)負責提供真空分離�����、廢囊剔除��、出料吹氣所需的氣源�����;電控系統(tǒng)以PLC可編程控制器為核心�����,搭配觸摸屏與變頻調速器���,實現(xiàn)主機無級調速�����、運行參數(shù)數(shù)碼顯示�����、缺料自動停機����、安全門聯(lián)鎖保護等功能��?�?刂葡到y(tǒng)設有對操作人員與設備的安全保護裝置���,運行異常時自動停機報警�����,整機運行平穩(wěn)�、操作便捷�,還配備有點動控制系統(tǒng),方便生產(chǎn)調試與設備清洗時的人性化操作����。
 手機版
 制藥網(wǎng)手機版
 制藥網(wǎng)小程序
 官方微信
 公眾號:zyzhan

 預告
 預告
 預告





 奉贤区|
枣阳市|
焉耆|
东阿县|
桂林市|
海原县|
积石山|
河北区|
沧源|
广河县|
西青区|
三原县|
贵港市|
炎陵县|
全椒县|
延边|
河东区|
大荔县|
六安市|
武乡县|
河池市|
绩溪县|
泸水县|
耒阳市|
北辰区|
商河县|
土默特左旗|
宁德市|
民丰县|
安远县|
历史|
修武县|
都安|
铜鼓县|
贞丰县|
黑山县|
钦州市|
定日县|
浮梁县|
南岸区|
博野县|