1��、開(kāi)機(jī)前準(zhǔn)備
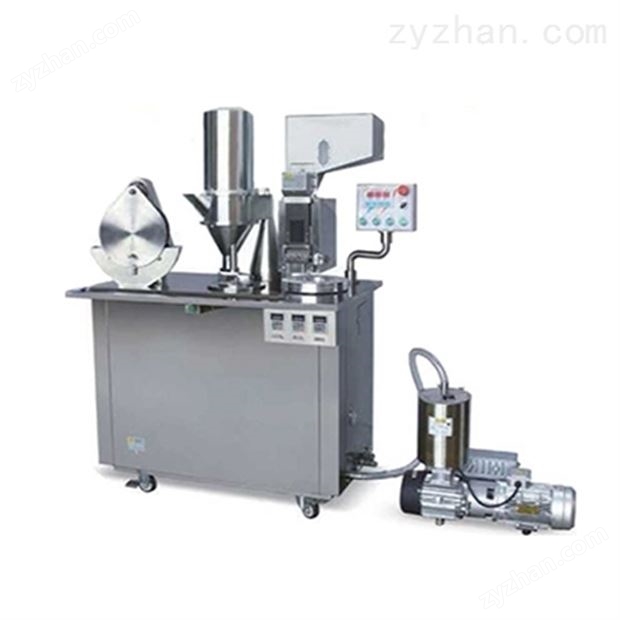
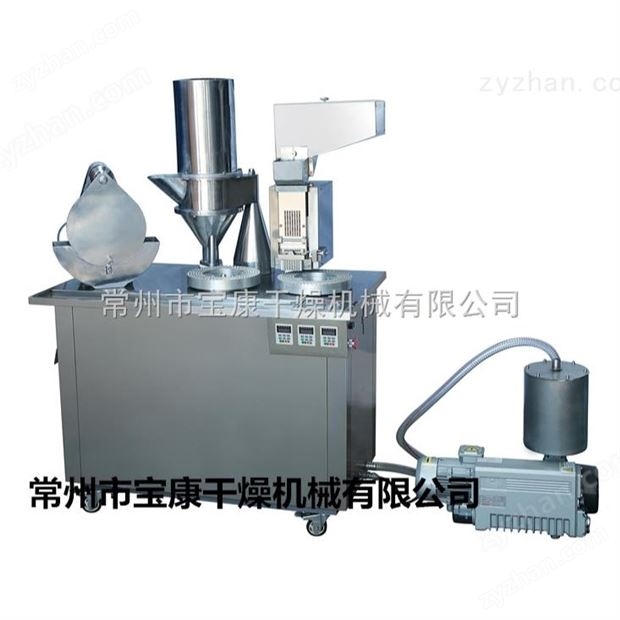
先確認(rèn)設(shè)備已完成清潔�,掛有“完好”“已清潔”標(biāo)識(shí)�����,檢查上�����、下模,選送叉���,撥叉�����,導(dǎo)槽�,充填桿和劑量盤(pán)�,確認(rèn)其與本次生產(chǎn)所用的膠囊型號(hào)匹配。用手轉(zhuǎn)動(dòng)主電機(jī)軸輪����,讓設(shè)備運(yùn)轉(zhuǎn)1至3個(gè)循環(huán)��,確認(rèn)運(yùn)轉(zhuǎn)平穩(wěn)無(wú)卡頓����、各部件動(dòng)作同步,無(wú)異常阻力后�����,將電源總開(kāi)關(guān)從OFF轉(zhuǎn)至ON位置�����,電源指示燈亮起,變頻調(diào)速器同步完成啟動(dòng)顯示���。
2��、物料裝填與預(yù)運(yùn)行
將對(duì)應(yīng)規(guī)格的空心膠囊倒入膠囊料斗����,藥粉裝入藥粉料斗��,裝填高度均不超過(guò)料斗高度的三分之二���,在出料口放置好成品收集容器��。依次按下真空泵���、吸塵機(jī)啟動(dòng)按鈕,確認(rèn)真空數(shù)值穩(wěn)定在0.02至0.04Mpa的正常區(qū)間�����,再將設(shè)備開(kāi)關(guān)撥至“點(diǎn)動(dòng)”模式����,低速空轉(zhuǎn)2分鐘����,檢查各工位動(dòng)作�����、真空吸力�����、送囊流程是否正常�����,確認(rèn)無(wú)卡囊����、漏粉等異常后停機(jī)����。
3、裝量調(diào)試與正式生產(chǎn)
打開(kāi)下藥孔開(kāi)關(guān)����,讓設(shè)備低速運(yùn)轉(zhuǎn)1分鐘后停機(jī)�����,通過(guò)調(diào)整充填桿的高度����、粉盆內(nèi)的粉層高度��,控制藥粉柱的直徑����、長(zhǎng)度與重量,取樣檢測(cè)膠囊裝量及裝量差異��,調(diào)整至符合生產(chǎn)要求后��,將開(kāi)關(guān)切換至“連續(xù)運(yùn)行”狀態(tài)���,逐步提升設(shè)備運(yùn)行速度至設(shè)定值���。設(shè)備運(yùn)行過(guò)程中,電容式傳感器會(huì)自動(dòng)控制藥室內(nèi)的藥量,藥粉用完時(shí)主電機(jī)將自動(dòng)停機(jī)補(bǔ)料���,同時(shí)設(shè)備會(huì)自動(dòng)剔除未成功分離的殘次空膠囊����,避免不合格品進(jìn)入后續(xù)流程�。
4、收尾與關(guān)機(jī)
生產(chǎn)完成后�����,先按下主電機(jī)停機(jī)按鈕��,再依次關(guān)閉真空泵�����、吸塵機(jī)電源��,最后切斷整機(jī)總電源�。清理設(shè)備表面和模具孔內(nèi)的殘留藥粉,將與物料接觸的不銹鋼部件拆下清潔消毒�,避免交叉污染�,檢查各部位螺釘緊固情況,確認(rèn)無(wú)松動(dòng)后����,整理好生產(chǎn)現(xiàn)場(chǎng)�,做好設(shè)備運(yùn)行與清潔記錄��。
 服務(wù)咨詢微信


 手機(jī)版
 制藥網(wǎng)手機(jī)版
 制藥網(wǎng)小程序
 官方微信
 公眾號(hào):zyzhan

 預(yù)告
 預(yù)告
 預(yù)告




 嘉荫县|
兴安县|
康平县|
内丘县|
芜湖市|
雷州市|
庆城县|
漾濞|
星座|
汉中市|
房山区|
永昌县|
乐都县|
舟曲县|
山阴县|
越西县|
青州市|
阜平县|
萨嘎县|
平罗县|
榆中县|
南部县|
响水县|
张家口市|
黔西|
峨眉山市|
固安县|
云阳县|
舞阳县|
凌海市|
安塞县|
宜良县|
固始县|
碌曲县|
巴林右旗|
德惠市|
博兴县|
江口县|
津南区|
逊克县|
济阳县|