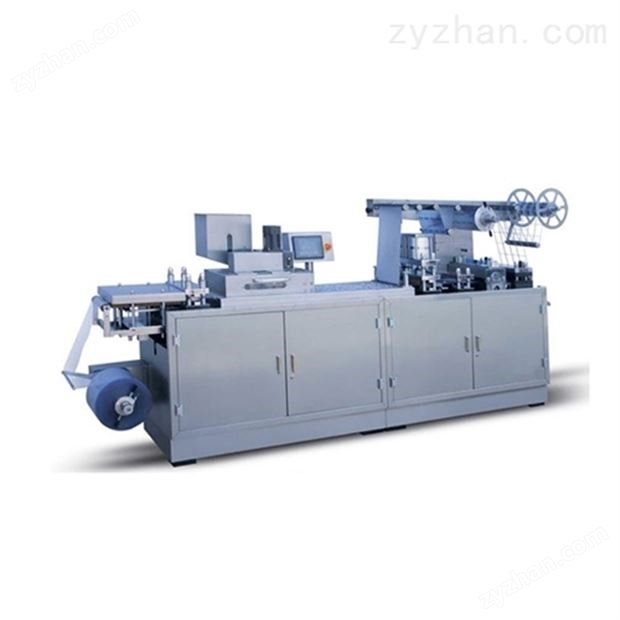
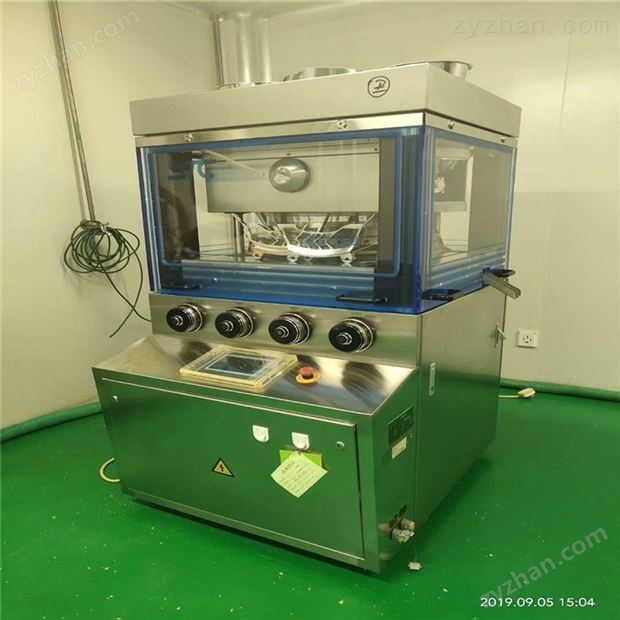
小型鋁塑泡罩包裝機(jī)的操作需遵循從開機(jī)前準(zhǔn)備到收尾清潔的規(guī)范流程���,兼顧生產(chǎn)安全與包裝成品的合格率,適配實(shí)驗(yàn)室�、小批量試生產(chǎn)等場(chǎng)景的膠囊、片劑等物料封裝需求�����。
開機(jī)前先完成基礎(chǔ)狀態(tài)核查��,確認(rèn)設(shè)備安置在平整潔凈的臺(tái)面上��,按裝箱單核對(duì)隨機(jī)配件與工具齊全���,檢查各傳動(dòng)部件無(wú)卡阻、電氣線路無(wú)破損����,設(shè)備外殼可靠接地。隨后接通220V電源�����、開啟壓縮空氣閥門��,將氣壓穩(wěn)定在0.5MPa至0.8MPa區(qū)間,有冷卻水路的機(jī)型同步打開供水閥門����,保障后續(xù)熱封、成型工序的恒溫運(yùn)行條件�。
接下來(lái)進(jìn)行參數(shù)預(yù)熱與材料安裝,打開設(shè)備的加熱開關(guān)�����,分別設(shè)置泡罩成型溫度約90℃�、熱封溫度120℃至140℃、批號(hào)壓印溫度100℃左右��,等待溫控儀表數(shù)值穩(wěn)定到設(shè)定區(qū)間�����。將PVC硬片和PTP鋁箔分別裝在對(duì)應(yīng)的支撐放卷軸上��,抬起熱封輥與成型模具的離合手柄����,避免未穿膜時(shí)部件直接接觸造成磨損。穿引PVC膜時(shí)�����,先將膜材繞過各導(dǎo)輥送入加熱工位,點(diǎn)動(dòng)設(shè)備低速運(yùn)行�,觀察泡罩成型狀態(tài),調(diào)整牽引位置讓泡腔與模具孔精準(zhǔn)對(duì)齊�����,確保泡罩飽滿挺括無(wú)變形�����。
泡罩成型狀態(tài)確認(rèn)合格后���,將鋁箔膜覆蓋在泡罩帶表面,壓下熱封輥離合手柄���,讓鋁箔與泡罩膜在恒溫加壓狀態(tài)下完成初步熱封����。隨后將熱封后的包裝帶依次穿過批號(hào)壓印工位����、沖裁導(dǎo)向板�,調(diào)整沖裁步進(jìn)位置�,讓沖切刀口精準(zhǔn)落在兩個(gè)成品板塊的間隙處,點(diǎn)動(dòng)試沖幾個(gè)樣品���,確認(rèn)板塊尺寸����、壓印批號(hào)清晰無(wú)誤��。
確認(rèn)所有工位運(yùn)行正常后����,將待包裝物料加入料斗,開啟自動(dòng)加料裝置�����,低速啟動(dòng)整機(jī)運(yùn)行����,觀察物料填充狀態(tài),調(diào)整加料器毛刷高度�����,避免出現(xiàn)缺料、卡料問題�。生產(chǎn)過程中可緩慢提升運(yùn)行速度,同步留意熱封封口的平整度�,若出現(xiàn)鋁箔褶皺、封口不牢的情況�,微調(diào)熱封壓力與溫度即可,全程避免手或異物伸入運(yùn)動(dòng)部件與高溫?zé)岱鈪^(qū)域��,防止發(fā)生安全隱患�。
生產(chǎn)任務(wù)完成后,先關(guān)閉所有加熱開關(guān)�����,等待加熱模塊自然冷卻至室溫�,再切斷總電源、關(guān)閉氣源與水源�。清理料斗內(nèi)殘留的物料����,收集沖裁產(chǎn)生的邊角廢料,用軟布蘸中性清潔劑擦拭設(shè)備表面與接觸物料的工位�����,避免腐蝕性溶劑接觸電氣元件,最后按設(shè)備潤(rùn)滑說明給傳動(dòng)鏈條���、導(dǎo)柱等部件補(bǔ)充少量潤(rùn)滑油�,為下次使用做好準(zhǔn)備��。


 手機(jī)版
 制藥網(wǎng)手機(jī)版
 制藥網(wǎng)小程序
 官方微信
 公眾號(hào):zyzhan

 預(yù)告
 預(yù)告
 預(yù)告






 广丰县|
海兴县|
濉溪县|
曲周县|
武宁县|
双鸭山市|
南汇区|
太原市|
卢湾区|
从化市|
昌黎县|
临潭县|
高雄市|
仙游县|
利辛县|
满洲里市|
涪陵区|
南岸区|
娱乐|
巴马|
清流县|
大兴区|
白玉县|
来凤县|
文水县|
阿克|
贡嘎县|
尼玛县|
重庆市|
西安市|
双柏县|
化德县|
福建省|
历史|
光泽县|
广灵县|
原阳县|
子洲县|
通榆县|
安龙县|
十堰市|