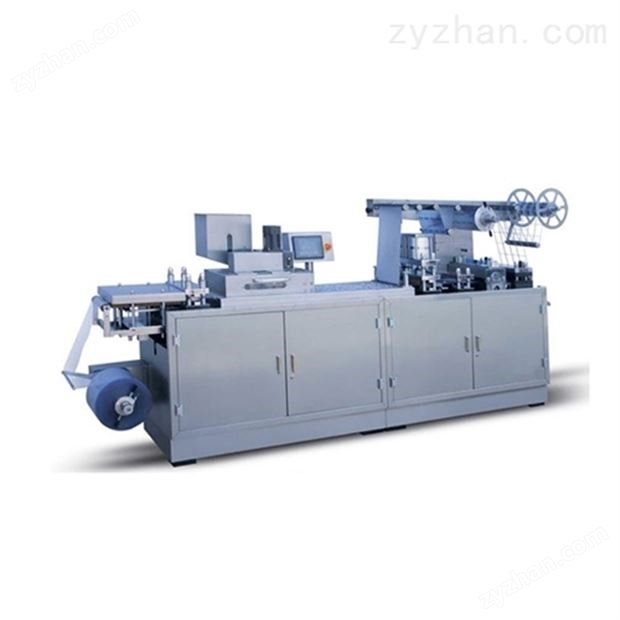
藥品包裝領(lǐng)域里,液體泡罩包裝機(jī)承擔(dān)著一項(xiàng)特殊任務(wù):將口服液����、滴眼液等液態(tài)制劑,密封進(jìn)一個個預(yù)成型的透明泡罩中��。它的工作邏輯��,可以拆解為“成型—灌裝—密封—沖切”四個連貫步驟��。
設(shè)備啟動后���,一卷平整的PVC或PP硬片從放卷軸展開���,進(jìn)入加熱區(qū)。硬片被紅外加熱板均勻軟化����,隨即移至成型模具上方。模具內(nèi)壁帶有凹槽�����,壓縮空氣從上方?jīng)_壓,將軟化的片材向下拉伸�����,貼合模具輪廓�,形成一排排深度固定的泡罩腔。這些腔體容積經(jīng)過校準(zhǔn)�����,誤差控制在微升量級�����,為后續(xù)定量灌裝打下基礎(chǔ)����。
緊接著,成型后的泡罩膜帶進(jìn)入灌裝工位�����。這里采用蠕動泵或活塞泵結(jié)構(gòu)�,泵頭通過軟管連接儲液罐,每旋轉(zhuǎn)一個角度�,就準(zhǔn)確擠出一次藥液。灌裝針頭垂直插入泡罩腔底部�,邊注液邊緩慢上移,避免產(chǎn)生氣泡或飛濺���。灌裝量由伺服電機(jī)驅(qū)動泵體轉(zhuǎn)數(shù)控制����,不同黏度的液體可通過調(diào)整泵速和針頭直徑來適配���。
灌裝完成的泡罩膜帶繼續(xù)前行�,與覆蓋膜(通常是鋁箔或復(fù)合膜)匯合�����。兩者進(jìn)入熱封輥區(qū)域��,輥面帶有與泡罩對應(yīng)的凸起花紋�����。在加熱和壓力的共同作用下,覆蓋膜與硬片邊緣的PP層熔融粘合�,形成密封帶。密封溫度和時間由PLC閉環(huán)調(diào)節(jié)�,確保每道壓痕的剝離強(qiáng)度一致。若灌裝的是易氧化藥液�,密封前還會向泡罩內(nèi)充入氮?dú)猓脫Q殘余空氣�����。
密封好的連續(xù)帶材經(jīng)過冷卻輥降溫定型�,隨后進(jìn)入沖切站。沖切模具按預(yù)設(shè)行列排布��,將連片泡罩裁切成獨(dú)立的小板或條狀包裝����。廢邊料由收卷機(jī)構(gòu)收集,成品則通過輸送帶進(jìn)入檢測環(huán)節(jié)——光電傳感器會逐一檢查泡罩內(nèi)液位高度和封口完整性����,不合格品由氣動剔除機(jī)構(gòu)吹出。
液體泡罩包裝機(jī)的核心優(yōu)勢體現(xiàn)在三方面�����。其一,液體灌裝與成型同步完成��,省去了傳統(tǒng)“先制袋再灌裝”的中間轉(zhuǎn)運(yùn)環(huán)節(jié)�,減少了藥液暴露于空氣中的時間�,降低污染風(fēng)險。其二�,泡罩腔體獨(dú)立分隔,單粒破損不會影響相鄰劑量����,且透明硬片便于目視檢查藥液顏色和有無沉淀。其三����,整線采用連續(xù)卷材運(yùn)行,換卷時自動接駁����,生產(chǎn)速度可達(dá)每分鐘數(shù)百板,同時通過伺服驅(qū)動替代機(jī)械凸輪���,使灌裝精度和密封壓力可數(shù)字化設(shè)定��,適應(yīng)不同規(guī)格的快速切換�。
對于高活性或易揮發(fā)液體,該設(shè)備還能選配隔離罩和惰性氣體保護(hù)系統(tǒng)����,將操作人員與藥液隔離。日常維護(hù)中��,只需定期清潔灌裝泵頭與熱封輥�����,更換成型模具即可完成規(guī)格轉(zhuǎn)換�。這種將流體控制與熱成型技術(shù)結(jié)合的設(shè)計,讓液態(tài)藥品的包裝過程兼具效率與可靠性���。


 手機(jī)版
 制藥網(wǎng)手機(jī)版
 制藥網(wǎng)小程序
 官方微信
 公眾號:zyzhan

 預(yù)告
 預(yù)告
 預(yù)告






 宝山区|
枝江市|
日土县|
博白县|
苗栗市|
沅江市|
麦盖提县|
萨嘎县|
临沭县|
周宁县|
天津市|
昌乐县|
枝江市|
宁阳县|
个旧市|
长海县|
定兴县|
保德县|
高邑县|
宜兴市|
天津市|
巴楚县|
小金县|
开封县|
巫山县|
霍山县|
长子县|
徐汇区|
白河县|
建始县|
涡阳县|
阳东县|
苗栗市|
凤台县|
拉萨市|
南汇区|
汶川县|
巴南区|
金阳县|
小金县|
津南区|